

Comment choisir une électrode de soudure pour les réparations automobiles ?

Electrode Basique Esab OK 55.00
 OK 55.00 est une électrode enrobée sure et de haute qualité qui convient particulièrement bien au soudage des aciers faiblement alliés à haute résistance. Il faut noter la bonne résilience aux basses températures du métal déposé et sa résistance à la fissuration à chaud. Courant de soudage AC, DC+ OCV 65 V
Electrode Basique Esab Ok48.00
- Conforme à la classification H4R suivant la SFA/AWS A5.1
- Faible teneur en hydrogène diffusible pour réduire les risques de fissuration à froid
- Reprise d'humidité extrêmement basse
- Rendement élevé pour assurer une productivité supérieure
- Excellente soudabilité en position verticale montante
- Aspect exceptionnel du cordon de soudure


Electrode DE rechargement OK Weartrode 60 T
OK 84.78 est une électrode à haut rendement, déposant un métal à haute teneur en carbure de Cr. Cette électrode est destinée au rechargement dur de pièces soumises à l’abrasion sévère, ex: industrie minière, agricole, carrières, draglines scrapers, broyeurs, etc... Convient pour le revêtement anti-usure de l’acier 13% de Mn. Courant de soudage AC, DC+ OCV 50 V
Electrode ESAB OK GPC
OK GPC est une électrode de gougeage, coupage, perçage et de préparation de joint pour les aciers de tous types, les fontes et les métaux non ferreux. Son enrobage épais produit un fort jet de gaz qui chasse le matériau fondu. Les coupes sont régulières et lisses et l’on peut souder sans autre préparation. La vitesse de gougeage de 1,0 à 1,5 m/min, dépend de la profondeur du sillon. Il est possible d'approfondir les sillons en répétant l’opération.
Electrode FONTE OK NiFe-CI-A
Une électrode nickel-fer utilisée pour l’assemblage de nuances normales de fonte, par exemple dans les fers gris, ductiles et malléables. Elle convient aussi à la rectification et à la réparation de ces grades et à leur assemblage avec l’acier. La déposition se fait sur fonte froide ou légèrement préchauffée. L’électrode produit un métal soudé plus solide et plus résistant à la fissure de solidification que celui de type électrode à nickel pur. Elle convient particulièrement bien au soudage à haut rendement des fers ductiles et au soudage des fers gris à contenu supérieur de sulfure et de phosphore. Les principales applications regroupent la réparation des pièces de pompe, des sections de machinerie lourde, des dents d’engrenage, des brides et des poulies.
Electrode Inox E308L-17 OK 61.30
OK 61.30 est une électrode bi-courant à très bas carbone pour le soudage des aciers du type 19Cr10Ni et convient aussi au soudage des aciers inoxydables stabilisés de composition similaire sauf quand on doit respecter la totalité de la résistance au fluage du métal de base. Elle samorce et se réamorce très facilement. Les cordons ont un très bel aspect et le laitier est auto-détachable. Courant de soudage DC+, AC OCV 50 V
Electrode Inox E309L-17 Ok 67.60
OK 67.60 est une électrode rutile pour acier inoxydable réfractaire du type 24Cr12Ni à très bas carbone. Elle est destinée au soudage des aciers de même nuance. Assemblage hétérogène aciers au carbone avec aciers inoxydables, également recommandée pour la réalisation des premières passes sur aciers plaqués. Courant de soudage DC+, AC OCV 55 V
Electrode Inox E312 OK 68.81
L’électrode OK 68.81 est une électrode fortement alliée qui permet un dépôt de métal soudé ferritique-austénitique à environ 40 % de ferrite. Excellente résistance à la corrosion par contrainte et insensibilité élevée à la dilution. Bonne résistance à l’écaillage jusqu’à 1 150°°C. L’OK 68.81 est utilisée pour assembler les aciers dissimilaires, les aciers dont la soudabilité est réduite et les couches tampons avant le rechargement.
Applications : rouleaux, matrices de forge, outils pour travail à chaud, matrices pour plastiques et ainsi de suite.
Electrode Inox E316L-17 Ok63.30
OK 63.30 est une électrode à très bas carbone du type 18Cr12Ni2,8Mo pour le soudage des aciers stabilisés de composition similaire sauf dans les cas oů il faut respecter la totalité de la résistance au fluage de la pièce à souder. LOK 63.30 samorce et se réamorce facilement et le laitier est auto-détachable. Courant de soudage DC+, AC OCV 50 V
Bien choisir son électrode pour l’automobile
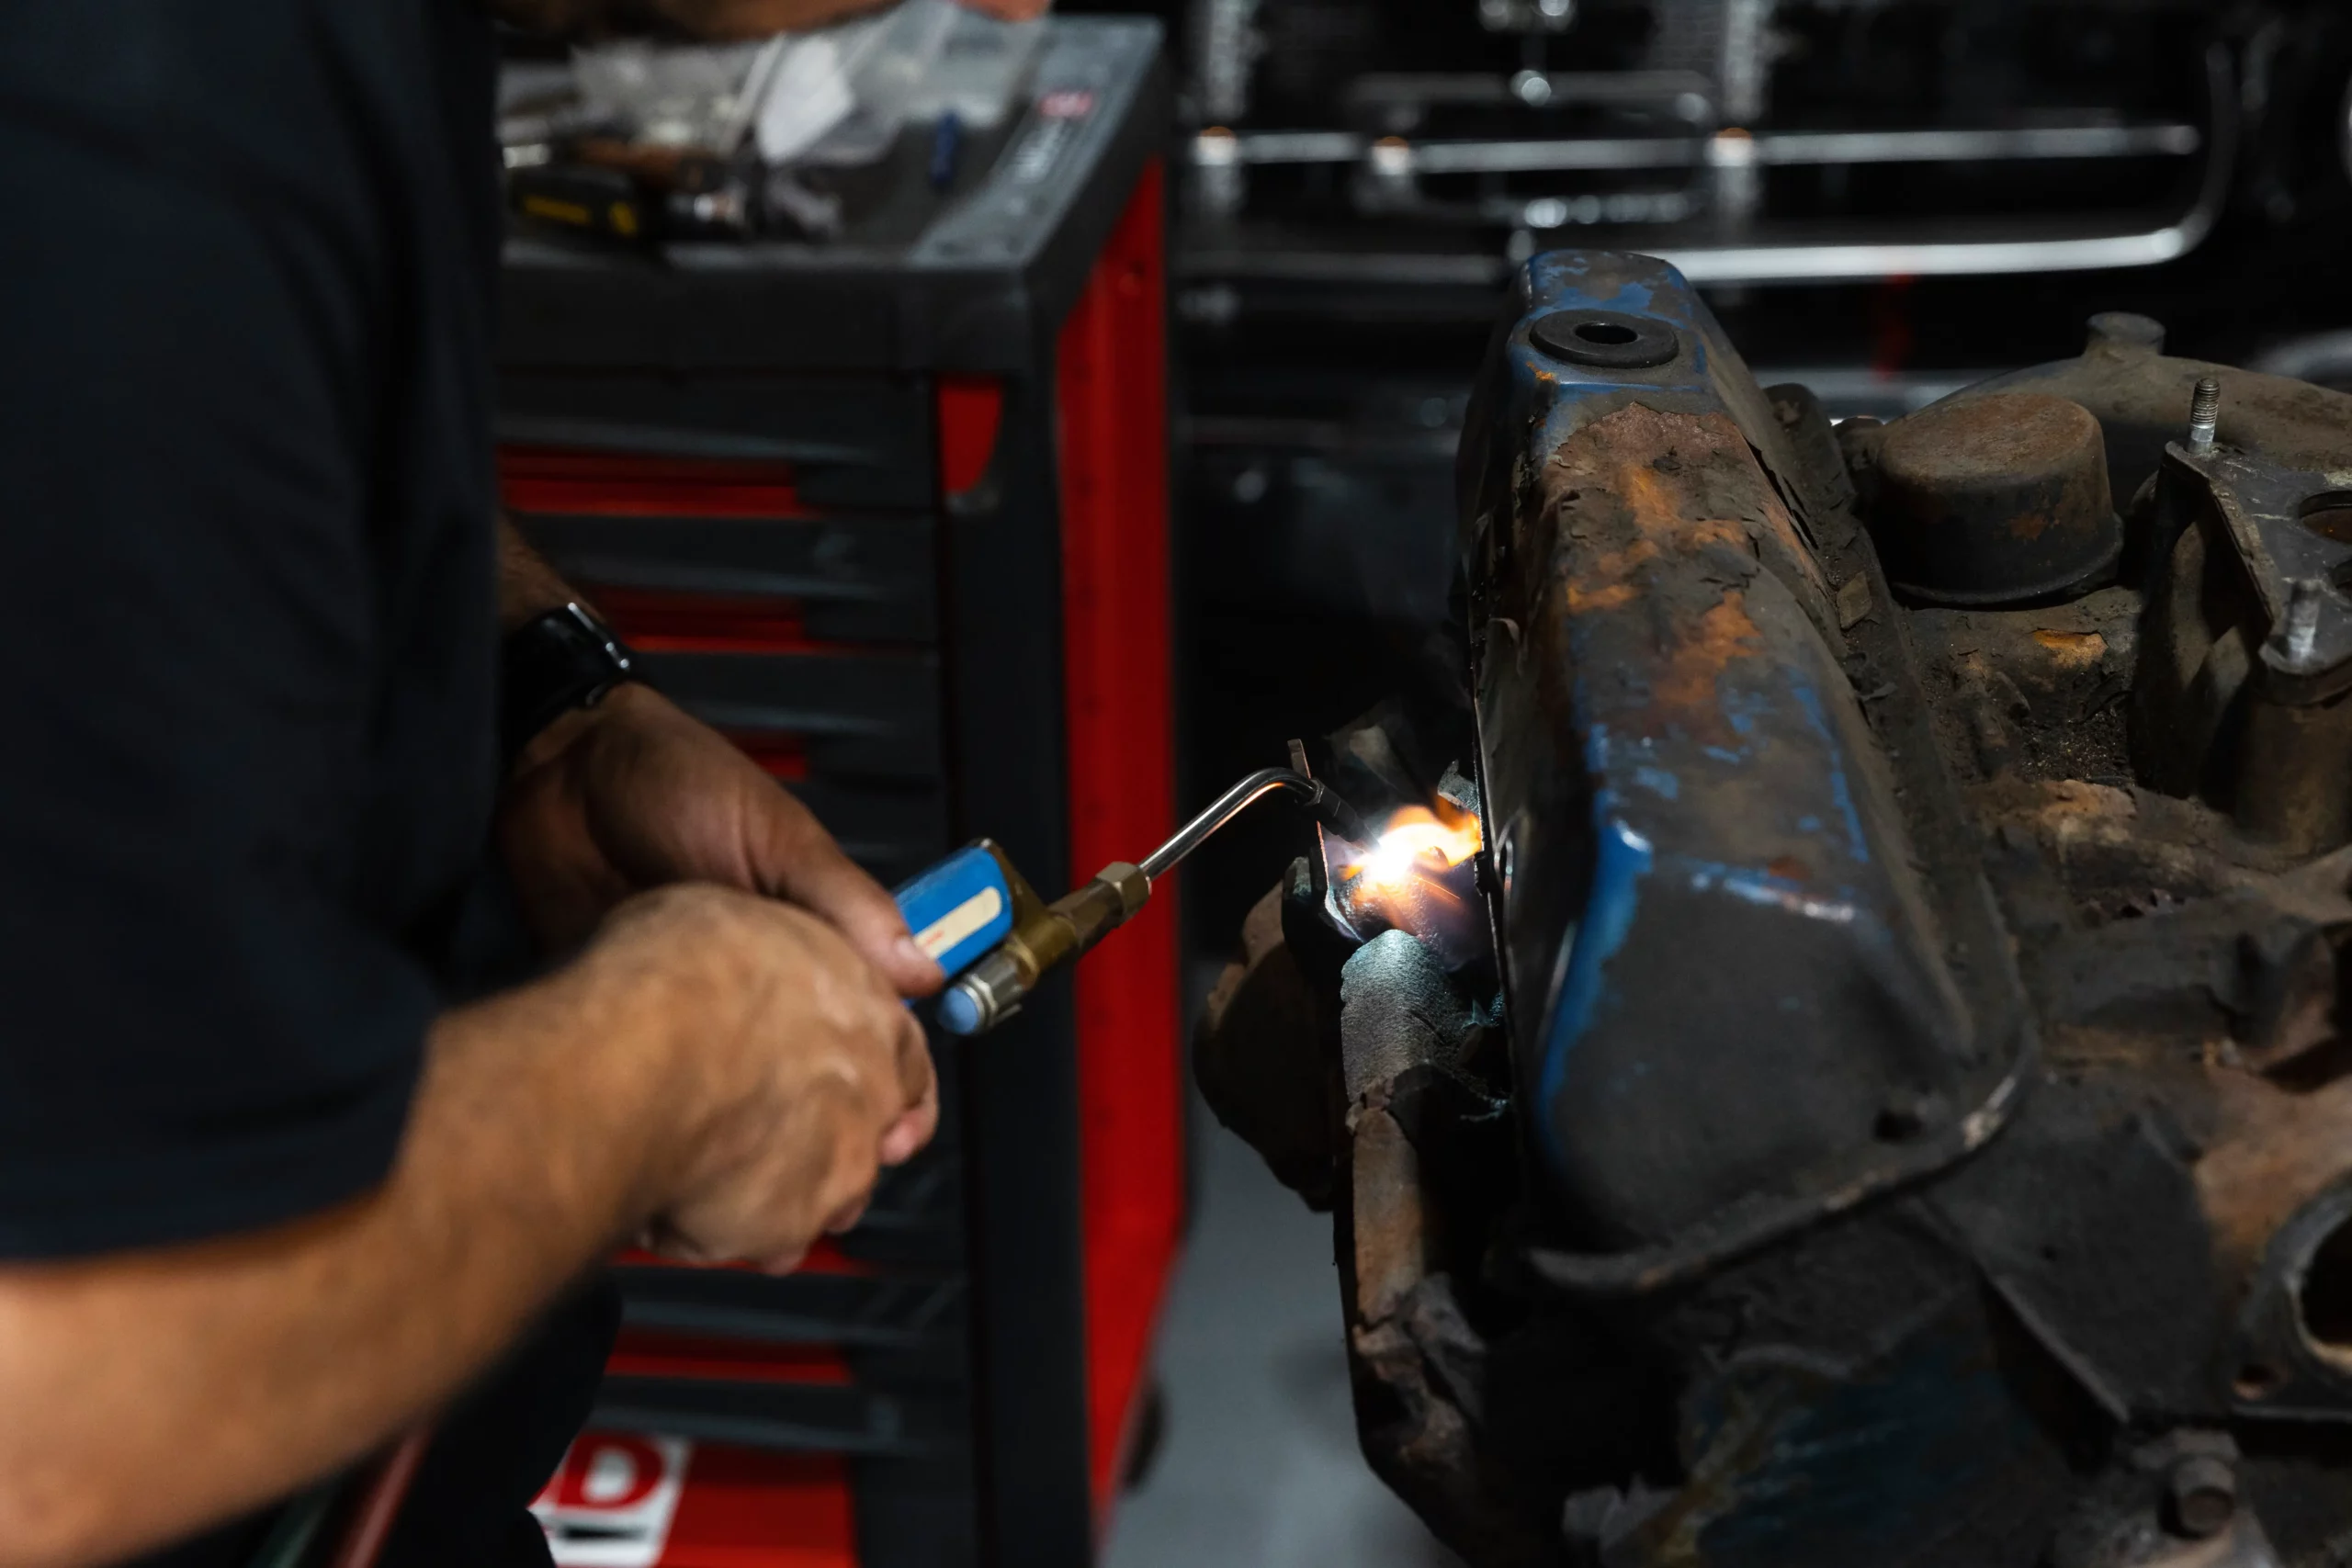
En réparation automobile, toutes les pièces métalliques ne se soudent pas de la même manière. Une patte de fixation, un support d’échappement ou une pièce mécanique épaisse n’imposent ni la même intensité ni la même electrode de soudure. Le choix doit surtout tenir compte du métal, de son épaisseur, de la position de travail et des contraintes que la pièce devra supporter après réparation.
Cette sélection est d’autant plus importante avec le soudage à l’électrode enrobée (MMA), où l’électrode intervient directement dans la stabilité de l’arc, la pénétration et les caractéristiques du métal déposé.
Commencer par identifier la pièce à réparer
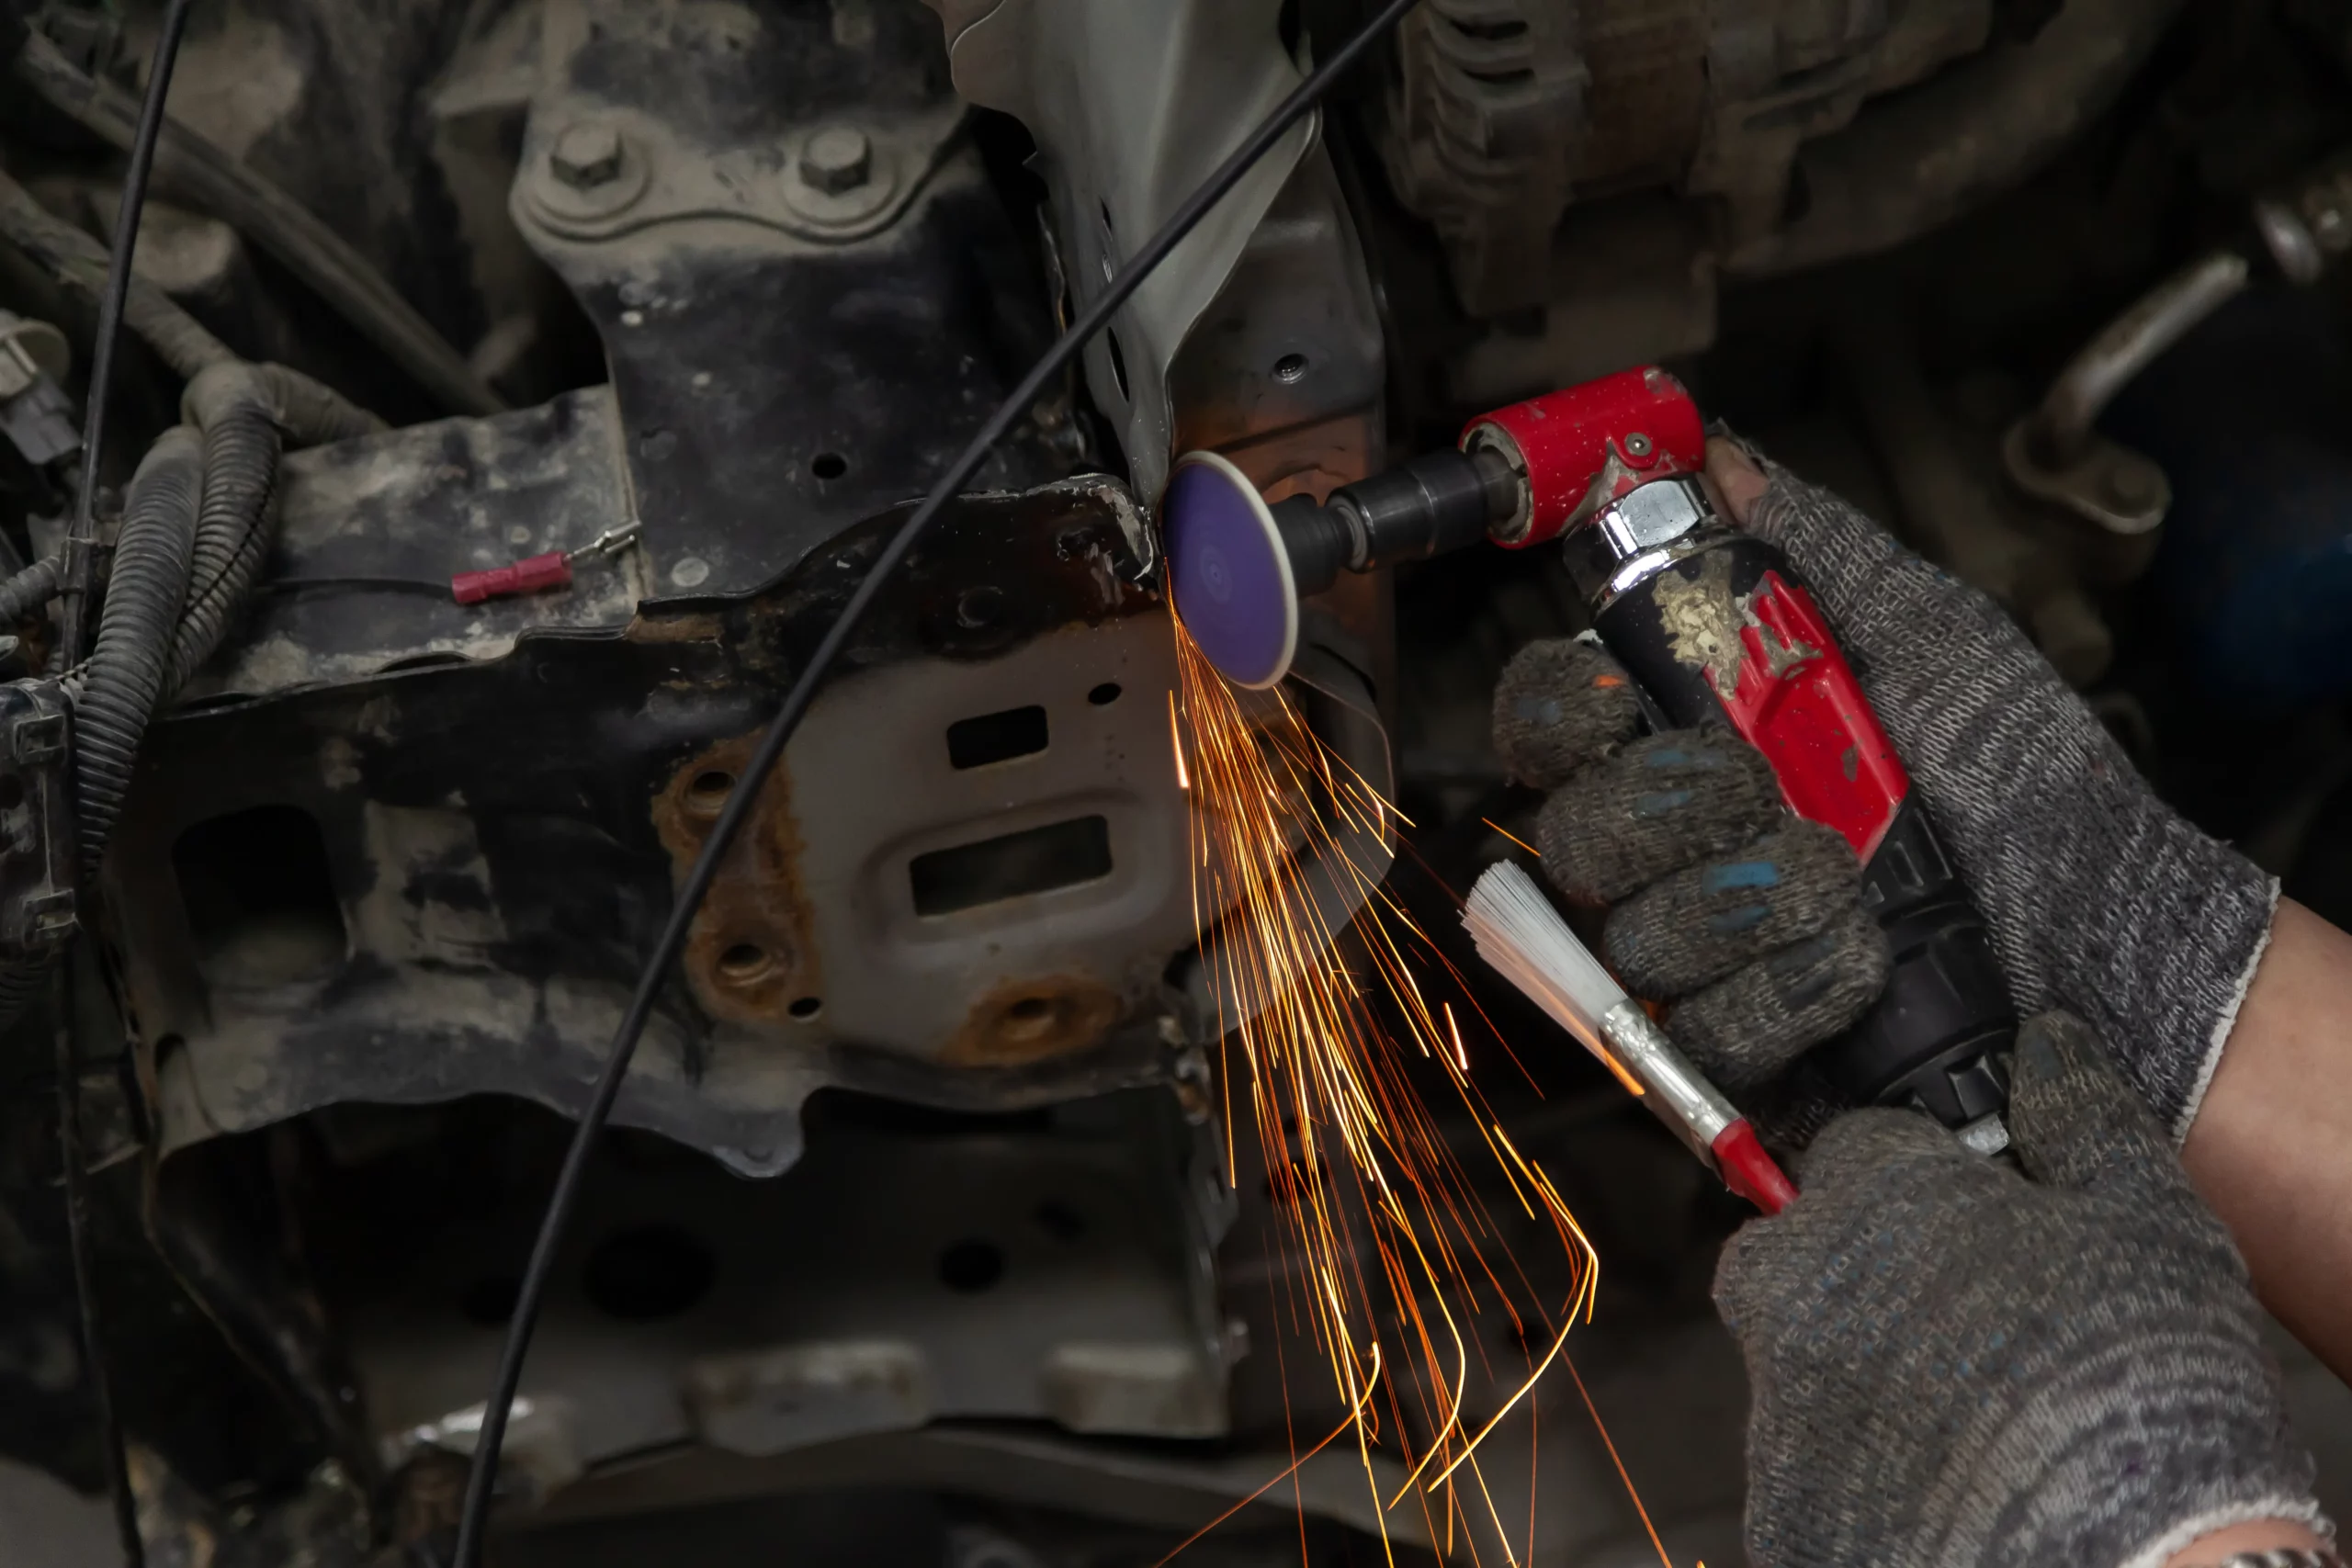
Avant de choisir une electrode de soudure, il faut distinguer les éléments pouvant raisonnablement être réparés en MMA de ceux pour lesquels un autre procédé est préférable.
Le soudage à l’électrode convient notamment à certaines réparations sur des pièces en acier suffisamment épaisses : supports métalliques, pattes, éléments d’atelier, certaines pièces d’échappement épaisses ou réparations mécano-soudées.
En revanche, les tôles automobiles très fines demandent davantage de précautions. L’apport thermique du MMA peut facilement provoquer une perforation ou une déformation. Pour une carrosserie fine, le MIG/MAG est généralement plus facile à maîtriser.
Il faut également être particulièrement prudent avec les éléments structurels ou liés à la sécurité.
Le métal détermine la famille d’électrode
La compatibilité métallurgique est le premier véritable filtre. Utiliser une électrode simplement parce qu’elle produit un bel arc ne garantit pas une réparation durable.
Acier courant
De nombreuses pièces mécano-soudées automobiles sont réalisées en acier. Pour des réparations courantes sur acier doux, les électrodes rutiles sont appréciées pour leur amorçage relativement facile, leur arc souple et leur utilisation accessible.
Elles peuvent être particulièrement intéressantes pour les travaux de maintenance où la facilité d’utilisation et l’aspect du cordon sont recherchés.
Acier soumis à davantage de contraintes
Lorsque la pièce réparée doit supporter des efforts mécaniques plus importants, le choix doit davantage tenir compte des propriétés du métal déposé et de la résistance recherchée.
Selon l’acier et l’application, une électrode basique peut être envisagée. Elle demande cependant de bonnes conditions d’utilisation et de stockage. Ce choix ne doit pas être fait automatiquement : il dépend de la pièce et de l’acier à assembler.
Acier inoxydable
Une ligne d’échappement ou certains équipements peuvent comporter des éléments en inox. Une électrode destinée à l’acier ordinaire n’est alors pas nécessairement appropriée. La nuance de l’inox et la composition de l’électrode doivent être compatibles afin de préserver les caractéristiques recherchées au niveau de l’assemblage.
Le diamètre de l’électrode doit suivre l’épaisseur
Choisir une électrode trop grosse pour une petite pièce oblige généralement à travailler avec une intensité plus importante. Sur une pièce automobile relativement mince, cela augmente le risque de perçage, de déformation et d’un bain de fusion difficile à contrôler.
À l’inverse, une électrode trop petite pour une pièce épaisse peut demander davantage de passes et ralentir considérablement l’intervention.
Il faut donc considérer ensemble l’épaisseur de la pièce, le diamètre de l’électrode et l’intensité recommandée par son fabricant. Le réglage du poste doit ensuite être ajusté aux conditions réelles du travail plutôt que déterminé à partir d’une valeur universelle.
La position de soudage change aussi le choix
Une réparation automobile n’est pas toujours réalisée confortablement sur un établi. Lorsqu’un véhicule est sur un pont, le soudeur peut devoir intervenir verticalement ou au-dessus de lui.
Dans ces situations, le comportement du laitier et du bain de fusion devient particulièrement important.
Avant d’utiliser une electrode de soudure, il faut donc vérifier les positions pour lesquelles elle est homologuée ou recommandée. Une électrode agréable à utiliser à plat n’offrira pas nécessairement le même contrôle dans une position verticale ou au plafond.
Ce détail peut faire une différence importante lors d’une intervention sous un véhicule.
Quatre critères à vérifier avant de souder
Pour une réparation automobile en MMA, quelques vérifications permettent d’éviter une grande partie des mauvais choix.
- La compatibilité avec le métal : l’électrode doit correspondre à la nature et, lorsque nécessaire, à la nuance du métal réparé. Cette compatibilité est indispensable pour obtenir un assemblage dont les propriétés restent cohérentes avec l’application.
- L’épaisseur de la pièce : elle influence le diamètre de l’électrode et l’intensité nécessaire. Sur les petites épaisseurs, la maîtrise de l’apport thermique devient prioritaire pour éviter de détériorer la pièce.
- La position d’intervention : sous un véhicule ou sur une pièce difficile à démonter, toutes les électrodes ne présentent pas le même comportement. Les positions de soudage prévues par le fabricant doivent être vérifiées.
- Les caractéristiques du poste : le type de courant et la polarité recommandés pour l’électrode doivent être compatibles avec le poste à souder utilisé. La fiche technique du consommable reste ici une référence importante.
Une électrode humide peut compromettre une bonne réparation
Le choix de la référence n’est qu’une partie du travail. Les conditions de conservation comptent également.
Les électrodes doivent être stockées conformément aux recommandations du fabricant, à l’abri de conditions susceptibles d’altérer leur enrobage. Certaines familles sont plus sensibles à l’humidité que d’autres et peuvent nécessiter des précautions particulières de stockage et, selon les spécifications du fabricant, de remise en condition.
Une électrode mal conservée peut entraîner un comportement de soudage dégradé et favoriser certains défauts. Pour un atelier automobile qui conserve plusieurs références pendant une longue période, la gestion du stock de consommables mérite donc autant d’attention que le réglage du poste.
Préparer la zone avant de choisir l’intensité
Une erreur fréquente consiste à chercher immédiatement le bon réglage du poste alors que la surface est encore contaminée.
Peinture, rouille, graisse, traitements de surface et résidus présents autour de la réparation perturbent le soudage. La zone doit être préparée correctement avant l’assemblage, tout en prenant les précautions nécessaires vis-à-vis des revêtements susceptibles de produire des fumées dangereuses lorsqu’ils sont chauffés.
Une surface correctement préparée permet ensuite d’évaluer beaucoup plus justement le comportement de l’électrode et d’ajuster l’intensité.
Réparation automobile : quand l’électrode n’est-elle pas le bon choix ?
Savoir sélectionner une electrode de soudure, c’est aussi savoir reconnaître les travaux pour lesquels le MMA n’est pas la solution la plus pertinente.
Sur les tôles fines de carrosserie, les assemblages nécessitant un contrôle très fin de l’apport thermique ou certaines réparations sur matériaux particuliers, un procédé MIG/MAG ou TIG peut être plus adapté.
Cette distinction évite de chercher à résoudre par le choix d’une électrode un problème qui relève en réalité du choix du procédé.
Réparation ou remplacement : savoir décider
La possibilité de souder une pièce ne signifie pas nécessairement que sa réparation soit la meilleure solution. Avant toute intervention, il faut examiner l’état du métal autour de la zone endommagée. Une fissure localisée sur une pièce encore saine peut parfois être réparée, alors qu’une corrosion étendue, une forte perte d’épaisseur ou plusieurs fissures peuvent rendre le remplacement plus pertinent.
La fonction de la pièce doit également guider la décision. Une patte ou un support secondaire ne présente pas les mêmes enjeux qu’un élément participant à la structure du véhicule, à la direction, au freinage ou à la suspension. Pour ces composants liés à la sécurité, les préconisations du constructeur et les procédures de réparation applicables doivent toujours être respectées.
Il faut aussi rechercher la cause de la rupture. Ressouder une pièce cassée par des vibrations anormales, un mauvais alignement ou des contraintes mécaniques répétées sans corriger l’origine du problème risque simplement de provoquer une nouvelle rupture à proximité du cordon.
MSEI : choisir l’électrode en fonction de la réparation
Chez MSEI, l’objectif n’est pas simplement de sélectionner une électrode selon son diamètre. Pour orienter correctement un professionnel, il est utile de connaître la nature de la pièce, le métal à assembler, son épaisseur, la position de soudage et le poste disponible.
MSEI propose des électrodes de soudage, des postes à souder et les accessoires nécessaires aux applications professionnelles. Cette approche permet de mettre en cohérence le consommable avec le matériel et surtout avec le travail réellement demandé.
Une bonne réparation commence avant l’amorçage
Pour une réparation automobile, la bonne electrode de soudure est celle qui correspond au métal, à l’épaisseur, à la position de travail et aux performances attendues de l’assemblage. Le diamètre ou la facilité d’amorçage ne suffisent donc pas à faire le bon choix.
En identifiant précisément la pièce avant l’intervention, le professionnel peut sélectionner un consommable cohérent, régler correctement son poste et éviter d’utiliser le soudage MMA lorsqu’un autre procédé serait techniquement plus approprié.